Este modelo está construido como una
prensa hidráulica CNC dedicada para estampado de metales en lugar de una prensa de taller general. El control CNC permite al operador establecer la velocidad de aproximación, la velocidad de prensado, la fuerza objetivo, el tiempo de permanencia y la velocidad de retorno como segmentos independientes. Ese perfil es importante en las herramientas de estampado progresivo y de un solo golpe: el carro puede viajar rápidamente hasta el troquel, ralentizar el corte o la forma, mantener la presión para terminar el flujo de plástico y luego regresar sin golpear la herramienta. El resultado es menos impacto en las columnas, menos rebabas en la pieza y un ciclo más predecible para líneas alimentadas por bobina o cargadas manualmente.
Los compradores que buscan una
prensa hidráulica de estampado de cuatro columnas normalmente necesitan más que un tonelaje bruto. Necesitan un marco que no se estremezca cuando aparecen cargas descentradas, columnas que mantengan su guía después de miles de golpes y un circuito hidráulico que pueda contener la fuerza sin desviarse. Las cuatro columnas de precisión y los manguitos guía de esta prensa mantienen la precisión vertical durante toda la carrera. Las superficies de las columnas están tratadas para resistir el desgaste, de modo que la placa móvil no pierda paralelismo a medida que se acumulan las horas de producción. La presión, la carrera, la velocidad y el tiempo de retención se pueden ajustar al proceso, por lo que una máquina puede cubrir el corte, el embutido superficial, la perforación y la calibración cuando cambia el juego de troqueles.
Como
Prensa Hidráulica para Chapa , la máquina está diseñada para acero al carbono, acero inoxidable, aluminio y cobre utilizados en soportes, cubiertas, paneles y estampados estructurales. Las estaciones típicas incluyen el corte de patrones planos, la formación de bridas, el acuñado de superficies de asiento y operaciones de reencendido después de un golpe anterior. El diseño abierto de cuatro columnas brinda acceso a los troqueladores desde cuatro lados, lo que acorta el cambio de troquel en comparación con una
prensa de marco cerrado de tonelaje similar . Las ranuras en T en el soporte y la placa móvil simplifican la sujeción del troquel, y la luz del día y la carrera se pueden especificar según la altura de la herramienta para que la prensa no sea demasiado grande para el trabajo ni demasiado corta para el siguiente troquel.
El control y la seguridad se tratan como características de producción, no como extras. La interfaz CNC almacena recetas para diferentes matrices, por lo que un cambio es una llamada de receta más una verificación de la abrazadera de la matriz en lugar de un reinicio completo de válvulas e interruptores de límite. El arranque con dos manos, la parada de emergencia y el avance lento para la configuración del troquel reducen la posibilidad de un golpe involuntario. Se pueden integrar cortinas de luz opcionales y protecciones entrelazadas cuando el estándar de la línea lo requiera. La potencia hidráulica se adapta al tonelaje elegido, de modo que la energía inactiva y el ruido se mantienen bajo control; el circuito está dispuesto para una descompresión suave para proteger los sellos y evitar marcas de impacto en las piezas terminadas.
La estabilidad del proceso es la razón por la que las plantas trasladan el trabajo de estampado a una
plataforma hidráulica CNC de cuatro columnas . Las prensas mecánicas ofrecen una curva de carrera fija. Esta prensa ofrece una
curva fuerza-posición programada . Cuando el espesor del material varía, el bucle CNC aún puede alcanzar la fuerza establecida o la posición inferior establecida, lo que mantiene el tamaño del orificio, el ángulo de la brida y la calidad del borde cortado dentro de la tolerancia. El posicionamiento repetido en el sistema de guía está especificado para trabajos de conformado de precisión, lo que respalda operaciones secundarias que de otro modo necesitarían una prensa de dimensionamiento separada.
La misma célula de producción suele necesitar máquinas hermanas para el resto de la cadena de proceso. Después del golpe principal, muchos talleres trasladan el corte a una
máquina prensadora hidráulica de cuatro columnas cuando el diseño de corte está dedicado y el ciclo debe ser rápido. Las piezas de aluminio fundido o estampado que todavía tienen rebabas pueden ir a una
prensa de recorte de fundición a presión de cuatro columnas en lugar de ocupar la estación de estampado. Los soportes de carrocería y los detalles del chasis que comparten planes de calidad automotriz se ejecutan comúnmente junto a una
prensa hidráulica de cuatro columnas para autopartes, de modo que los estándares de herramientas y la capacitación de los operadores se mantengan consistentes. Cuando la siguiente operación es formar tazas o moldes en lugar de un golpe plano, una
prensa hidráulica de embutición profunda de cuatro columnas toma la carrera más profunda y el control del portapiezas. Al vincular estas páginas dentro de un estándar de planta, la decisión de compra y el posterior plan de repuestos se mantienen dentro de una única familia de marcos.
El acero del marco, la soldadura, el alivio de tensiones y el mecanizado de las placas se controlan de modo que la geometría que se mide en el montaje es la geometría que permanece en el suelo. Las superficies de guía y
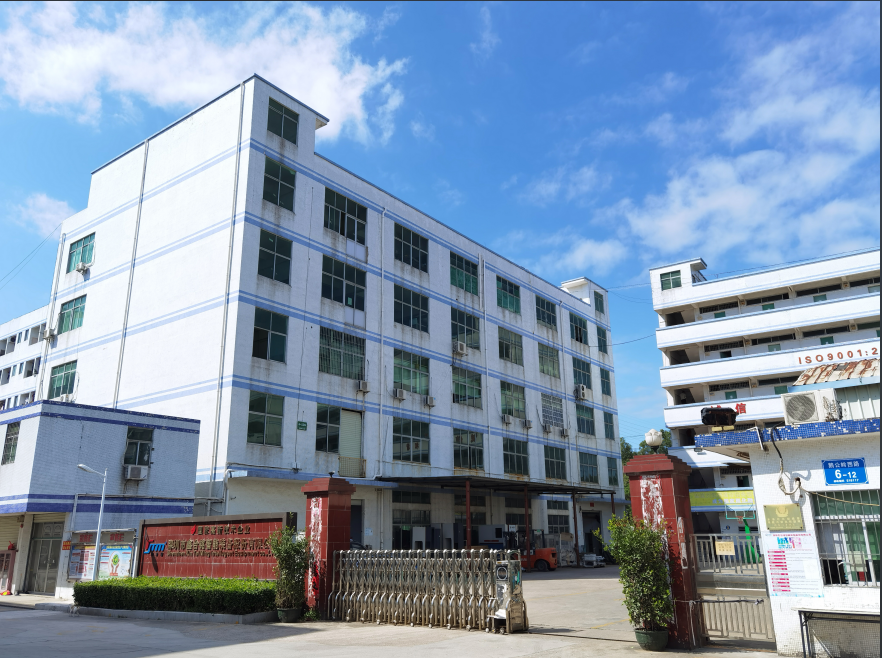
la limpieza hidráulica se inspeccionan antes del envío. La empresa opera desde su sede de Longgang, Shenzhen y una base de producción de Fuzhou, Jiangxi, con sistemas ISO9001, ISO14001 e ISO45001 que cubren el diseño, la construcción y la entrega. El tonelaje, el tamaño de la mesa, la carrera, la luz natural y la estructura de la receta CNC se confirman con el plano del troquel del cliente antes de que se entregue la máquina, lo que evita una prensa que solo esté "lo suficientemente cerca" después de su llegada.
Las notas de aplicación para la puesta en servicio son sencillas. Confirme la altura de cierre del troquel contra la luz del día y la carrera. Confirmar que el tonelaje planificado incluye un margen para acero inoxidable o de alta resistencia si esas calidades están en el pronóstico. Establezca el punto de desaceleración del CNC por encima del material para que la herramienta no entre al corte a alta velocidad. Utilice la permanencia sólo durante el tiempo que lo requiera el formulario; El tiempo de espera adicional quema energía y calor sin agregar precisión. Mantenga las columnas limpias y el aceite dentro de la clase de limpieza especificada. Esos cuatro hábitos determinan si la prensa sigue siendo un activo de estampado o se convierte en un tema de mantenimiento.






 Contact Now